

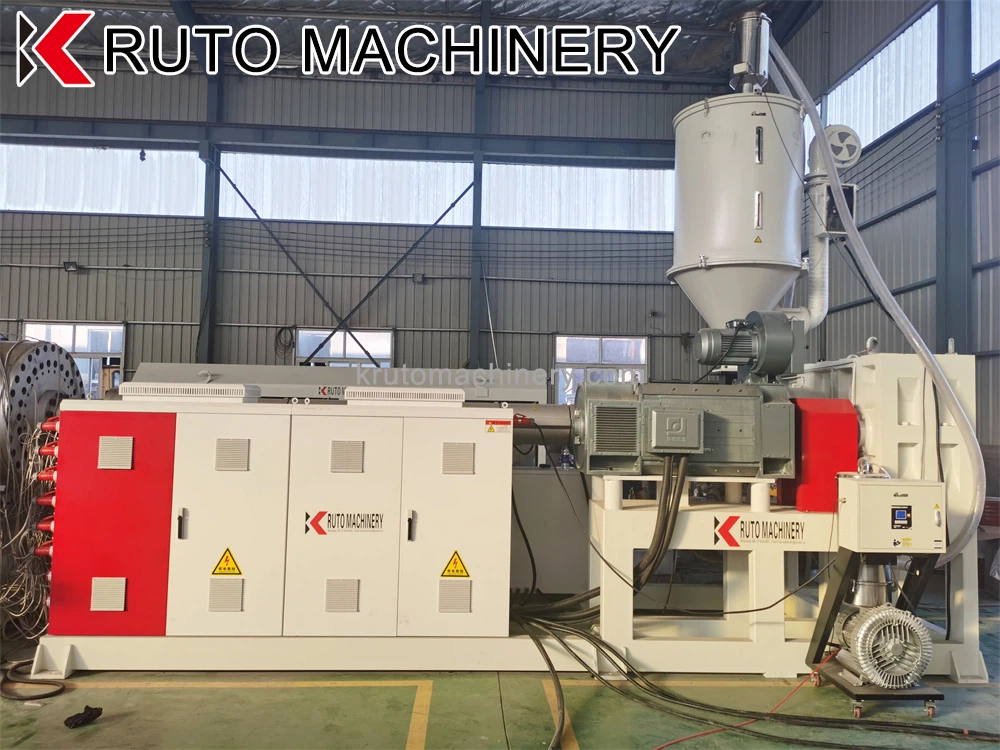
Pusta linia wytłaczania rur w krętej ścianie


Qingdao Kruto Plastic Machinery Co., Ltd. znajduje się w pięknym nadmorskim mieście Qingdao w prowincji Shandong. Specjalizujemy się w produkcji wytłaczarek z tworzyw sztucznych i sprzętu pomocniczego. Dzięki ponad 20 -letniemu doświadczeniu w produkcji maszyn z tworzyw sztucznych, a także poważne podejście do klientów i odpowiedzialną mentalność, pochłaniamy koncepcje projektowe europejskich ekspertów i setki danych eksperymentalnych, aby uzyskać wydajną wytłaczarkę singla-.
Dlaczego warto nas wybrać
Bogate doświadczenie
Nasza firma jest w branży wytłaczarskiej z tworzyw sztucznych od ponad 20 lat, zgromadziła bogate doświadczenie i stale optymalizuje własną technologię i sprzęt.
Szeroki rynek
Nasze produkty są nie tylko popularne w Chinach, ale także sprzedawane ponad tuzinowi krajów za granicą, a firmy, z którymi współpracujemy, są na całym świecie.
Produkty wysokiej jakości
Nasze produkty zostaną poddane kilku inspekcjom produktów przed wysłaniem, aby zapewnić jakość produktu. I ponosimy 100% odpowiedzialność za zapewnienie jakości dla naszych klientów i będziemy odpowiedzialni za wszelkie pojawiające się problemy z jakością.
Doskonała obsługa
Codziennie mamy obsługę klienta online, aby odpowiedzieć na pytania dotyczące produktu, zajmowanie się skargą klientów i rozwiązania problemu dla klientów. Nasza obsługa klienta będzie również kontynuować wykorzystanie produktów.
Linia produkcyjna zaprojektowana z zaawansowaną technologią służy głównie do wytwarzania dużej rurki uzwojenia ściennej o średnicy -. Linia produkcyjna rur z głośną ścienną ma unikalną konstrukcję kształtu. Ma więc wysoką sztywność pierścienia i wysoką wytrzymałość uderzenia i ma charakterystykę jakości światła, łatwej konstrukcji, łatwej instalacji, odporności na ciśnienie zewnętrzne i tak dalej. Życie rurki wynosi ponad 50 lat. Jest to produkt zastępczy rury cementowej, żeliwnej rury i rury ceramicznej. Ma szeroką perspektywę aplikacji i potencjał rynkowy.
Korzyści z pustej linii wytłaczania rur w krętej ścianie
Wysoka wydajność produkcji
Jedną z najważniejszych zalet pustej linii wytłaczania rur w krętej ścianie jest jej wysoka wydajność produkcji. Maszyna jest zaprojektowana z zaawansowanymi funkcjami, które pozwalają na ciągłą i nieprzerwaną pracę, co prowadzi do zwiększonej wydajności. Proces wytłaczania prędkości -, w połączeniu z zdolnością maszyny do obsługi dużych objętości materiału, zapewnia, że w krótkim okresie można wytwarzać znaczną liczbę rur. Wydajność ta ma kluczowe znaczenie dla firm, które muszą spełniać ścisłe terminy i wysoki popyt na swoje produkty.
Precyzja i kontrola jakości
Linia wytłaczania rur z okiem na ścianę jest wyposażona w wyrafinowane systemy sterowania, które zapewniają precyzję w procesie produkcyjnym. Maszyna może dokładnie kontrolować temperaturę, ciśnienie i prędkość wytłaczania, co bezpośrednio wpływa na jakość wytwarzanych rur. Utrzymuje się konsystencję grubości ściany, średnicy i długości rur, co prowadzi do jednolitego produktu spełniającego standardy branżowe. Maszyna zawiera również funkcje, które pozwalają na monitorowanie i regulacje czasu -, upewniając się, że wszelkie odchylenia od parametrów ustawionych zostaną natychmiast skorygowane.
Wszechstronność w przetwarzaniu materiału
Wszechstronność pustej linii wytłaczania rur w krętej ścianie jest kolejną godną uwagi zaletą. Może przetwarzać szeroką gamę materiałów termoplastycznych, w tym PVC, HDPE, PP i innych. Ta wszechstronność pozwala producentom produkować rury do różnych zastosowań bez potrzeby dodatkowych maszyn lub sprzętu. Ponadto maszyny można skonfigurować do wytwarzania rur o różnych rozmiarach i kształtach, zaspokojenia różnorodnych potrzeb i preferencji klientów.
Efektywność energetyczna i oszczędności kosztów
Linia wytłaczania rur z głośną ścienną jest zaprojektowana z myślą o wydajności energetycznej. Maszyna zużywa mniejszą moc w porównaniu z tradycyjnymi systemami wytłaczania, co prowadzi do znacznych oszczędności kosztów dla firm. Funkcje oszczędności Energy - obejmują silniki wydajności High -, zoptymalizowane systemy grzewcze i inteligentne algorytmy kontroli, które minimalizują zużycie energii. Z czasem oszczędności te mogą zrównoważyć początkową inwestycję w maszyny i przyczynić się do ogólnej rentowności firmy.
Niska konserwacja i trwałość
Linia wytłaczania rur okrętnych na pustej ścianie jest zbudowana z wysokiej jakości komponentów i materiałów wysokiej jakości, które zapewniają jej trwałość i długowieczność. Maszyna jest zaprojektowana tak, aby wytrzymać rygory ciągłego działania przy minimalnym zużyciu. Z łatwością można przeprowadzić regularną konserwację, dzięki użytkownikowi - przyjazny projekt i dostępność komponentów maszyn. Ten niski wymóg konserwacji nie tylko zmniejsza koszty operacyjne, ale także minimalizuje przestoje, zapewniając, że harmonogramy produkcji nie zostaną zakłócone.
Przyjazny dla środowiska
Linia wytłaczania rur w głośnej ściennej ściennej jest przyjazna dla środowiska opcja do produkcji rur. Maszyna działa z minimalnym wytwarzaniem odpadów, a materiał złomu wytwarzany podczas procesu wytłaczania można poddać recyklingowi i ponowne wykorzystanie. Ten zamknięty system pętli - zmniejsza wpływ produkcji rur tworzyw sztucznych i dostosowuje się do celów zrównoważonego rozwoju wielu firm. Ponadto efektywność energetyczna maszyny przyczynia się do jego zielonych poświadczeń, ponieważ zmniejsza ślad węglowy związany z produkcją rur.
Zaawansowane funkcje automatyzacji
Linia wytłaczania rur z wgłębienia na ścianę jest wyposażona w zaawansowane funkcje automatyzacji, które zwiększają jego możliwości. Funkcje te obejmują automatyczne systemy karmienia, cięcia i układania materiałów, które zmniejszają potrzebę pracy ręcznej i zwiększają prędkość produkcji. Automatyzacja zapewnia również, że proces produkcji jest bardziej spójny i dokładny, co prowadzi do wyższej jakości produkcji. Maszyny można zintegrować z innymi zautomatyzowanymi systemami, takimi jak oprogramowanie do kontroli jakości i systemy zarządzania zapasami, aby stworzyć w pełni zautomatyzowaną linię produkcyjną.
Zasada robocza linii wytłaczania rur w głę
Po pierwsze: karmienie
Po dodaniu plastiku do lejka może wejść do przestrzeni rowka śrubowego z własnej wagi lub pod działaniem wymuszonego podajnika i jest pchany do przodu pod pchnięciem krawędzi śruby. Jeśli jednak współczynnik tarcia między materiałem a metalowym leja jest zbyt duża, lub wewnętrzny współczynnik tarcia między materiałami jest zbyt duży, lub kąt stożka zbiornika jest zbyt mały, fenomen mostka i pustej rurki będzie stopniowo tworzyć się w zbiorniku, a materiał nie będzie gładki. Gdy ziemia wejdzie do groove, wytłaczanie będzie zmuszone do zatrzymania się lub wyjątkowo niestabilne. Dlatego, jeśli wydajność wytłaczania jest nieprawidłowo obniżona lub nie rozładowana, konieczne jest sprawdzenie warunków karmienia, a nawet zmiana konstrukcji leja.
Po drugie: transport
Teoretycznie, po tym, jak plastik wejdzie do rowka śruby, za każdym razem, gdy śruba się obraca, cały plastik będzie prowadził ołów do przodu. W tej chwili nazywamy szybkość transferu 1. Jednak dla każdej śruby ilość transportu przedniego zależy w rzeczywistości od współczynnika tarcia fb plastiku na lufie i współczynniku tarcia fs plastiku na śrubie. Im większy FB lub mniejszy FS, ilość stałego tworzywa sztucznego, który zostanie przetransportowany do przodu. Tym bardziej. Liczne eksperymenty wykazały, że współczynnik tarcia żywicy do metalu zależy głównie od temperatury układu i chropowatości powierzchni metalu lub struktury i kształtu układu, a także jest związany z prędkością ciśnienia układu i prędkości ruchu materiału.
Po trzecie: kompresja
Absolutnie konieczne jest, aby plastik był ściśnięty podczas procesu wytłaczania. Przede wszystkim plastik jest złym przewodnikiem ciepła. Jeśli istnieje luka między cząsteczkami, wpłynie ona bezpośrednio na jego transfer ciepła, wpływając w ten sposób na szybkość topnienia. Po drugie, będzie to tylko między cząsteczkami pod ciśnieniem stopniowo rosnącym wzdłuż długości śruby. Gaz jest wypisywany z lejka. W przeciwnym razie produkt stanie się wadliwy lub marnujący z powodu bańki w środku. Ostatecznie wyższe ciśnienie systemu zapewnia również, że produkt jest gęstszy.
Istnieją trzy powody nacisku na śrubę:
1. W konstrukcji głębokość rowka śruby stopniowo staje się płytsza, a materiał jest stopniowo ściskany;
2. Element rezystancyjny, taki jak płyta rozdzielacza, siatka filtra i głowica jest zainstalowana przed głowicą śrubową;
3. Jest to ciśnienie wyznaczone na całej długości śruby spowodowane tarciem materiału na metal. Im mniejszy krzyż - obszar przekroju matrycy, tym większy będzie szczyt ciśnienia, a najwyższe ciśnienie porusza się w kierunku nosa. Ogólnie rzecz biorąc, szczyt ciśnienia znajduje się z przodu odcinka pomiaru lub z tyłu odcinka kompresji.
Po czwarte: topnienie
Wraz ze wzrostem ciśnienia poruszający się stały plastik nadal się kontaktuje i ociera się o podgrzewaną ścianę lufy. Temperatura plastikowego materiału w pobliżu ściany lufy stale rośnie, osiąga temperaturę topnienia i tworzy cienką warstwę lufy na wewnętrznej ścianie lufy. Po stopieniu filmu istnieją dwa źródła ciepła do topnienia solidnego plastiku. Jednym z nich jest ciepło przewodzące z zewnętrznego grzejnika lufy, a drugie to ścinanie (tarcie wewnętrzne) generowane w stopionej folii z powodu różnych prędkości stopu. W miarę postępu topnienia, gdy grubość stopionej folii jest większa niż szczelina między śrubą a lufą, poruszająca się spiralna krawędź skłania stopioną folię, tworząc stopiony basen przed rozwijającą się spiralną krawędzią. Podczas procesu topnienia stopiony pula staje się szersza i szersza, podczas gdy pozostała stała staje się węższa i węższa, aż w końcu zniknie.
Piąty: Mieszanie
Podczas procesu wytłaczania, pod wysokim ciśnieniem, materiał stały jest ogólnie zagęszczony na gęstą stałą wtyczkę. Ponieważ nie ma względnego ruchu między cząsteczkami w stałej wtyczce, mieszanie można przeprowadzić tylko między warstwami stopu z ruchem względnym.
Szósty: Wydech
W procesie wytłaczania można zwolnić trzy rodzaje gazów, jeden jest powietrzem przedziałkowanym między cząsteczkami, o ile prędkość śruby nie jest zbyt wysoka, ogólnie, tę część gazu można stopniowo zwiększać ciśnienie z obciążenia lejka. Jednak gdy prędkość obrotowa jest zbyt wysoka, materiał porusza się zbyt szybko do przodu, a gaz może nie być w stanie całkowicie zwolnić, tworząc w ten sposób bąbelki w produkcie. Drugi gaz to wilgoć adsorbowana przez materiał z powietrza, który po podgrzaniu staje się parą wodną. A trzeci to niektóre materiały wewnątrz cząstek plastikowych, takie jak niskimi cząsteczkowymi lotnymi, niskie - plastyfikatory topnienia itp., Które stopniowo odparowują się pod działaniem ciepła wytwarzanego podczas procesu wytłaczania. Dopiero gdy plastik się topi, gazy te mogą uniknąć napięcia powierzchniowego stopu, ale w tym czasie, ponieważ są daleko od leja, nie mogą być rozładowane przez lejek. W takim przypadku należy zastosować wytłaczarkę wentylacyjną.
Rozwiązywanie typowych problemów w pustych liniach wytłaczania rur w krętej ścianie
Materialne problemy z karmieniem
Jednym z głównych wyzwań w wydobywaniu rur w głośnej ścianie jest zapewnienie spójnego karmienia materiału. Problemy z karmieniem materialnym mogą powodować nierównomierne wytłaczanie, co prowadzi do wymiarowych zmian w rurach. Wspólne przyczyny problemów żywieniowych materiałów obejmują niewłaściwe warunkowanie materiału, problemy z projektowaniem leosy i niespójne prędkości przepływu materiału.
Rozwiązanie
Aby rozwiązać problemy związane z karmieniem materiału, kluczowe jest zapewnienie prawidłowego warunkowania surowca do wymaganej zawartości temperatury i wilgoci przed wejściem do wytłaczarki. Optymalizacja projektu lejka i wdrażanie systemów monitorowania w celu utrzymania spójnych prędkości przepływu materiałów może pomóc złagodzić problemy z karmieniem.


Topnienie i homogenizacja
Osiągnięcie jednolitego topnienia i homogenizacji pustej ściennej ściennej materiału rurowego jest niezbędne do wytwarzania rur wysokiej jakości -. Niewystarczające stopienie lub słabe mieszanie może powodować nierównomierne rozkład dodatków i właściwości, co prowadzi do jakości produktu i wydajności.
Rozwiązanie
Aby zoptymalizować topnienie i homogenizację, konieczne jest ostrożne kontrolowanie profilu temperatury w lufie wytłaczarki. Można to osiągnąć poprzez regulację stref ogrzewania i chłodzenia wzdłuż długości lufy, aby zapewnić prawidłowe topienie i mieszanie materiału. Ponadto włączenie elementów mieszania, takich jak śruby lub miksery statyczne, może poprawić homogenizację i dystrybucję materiału.
Projektowanie i kalibracja matrycy
Die odgrywa kluczową rolę w kształtowaniu stopionego, pustego materiału do krętych ściennych do pożądanych wymiarów rury. Problemy z projektowaniem lub kalibracją matrycy mogą powodować zmiany średnicy rury, grubości ściany i wykończenia powierzchni, co prowadzi do wad produktu i problemów z wydajnością.
Rozwiązanie
Zapewnienie odpowiedniego projektu i kalibracji matrycy jest niezbędne do osiągnięcia spójnych wymiarów rury i jakości powierzchni. Można to osiągnąć dzięki skrupulatnej projektowaniu i optymalizacji geometrii matrycy, w tym kąty wejściu i wyjściowej, długości ziemi i szczeliny matrycy. Regularna kalibracja i utrzymanie zespołu matrycy są konieczne, aby zapewnić dokładną kontrolę wymiarów rury podczas wytłaczania.
Chłodzenie i rozmiar
Właściwe chłodzenie i rozmiar wytłaczonej rury mają kluczowe znaczenie dla kontrolowania jej stabilności wymiarowej i właściwości mechanicznych. Niewystarczające chłodzenie lub rozmiar może prowadzić do takich problemów, jak wypaczanie, skurcz lub nierówna grubość ściany, wpływając na ogólną jakość i wydajność produktu.
Rozwiązanie
Optymalizacja procesu chłodzenia i rozmiaru polega na kontrolowaniu szybkości chłodzenia i utrzymaniu jednolitego chłodzenia w obwodzie rury. Można to osiągnąć, stosując systemy chłodzenia wody lub powietrza o regulowanych prędkościach przepływu i temperaturach. Wdrożenie narzędzi do rozmiarów precyzyjnych, takich jak rękawy próżniowe lub wielkości ciśnienia, może pomóc w dokładnej kontroli wymiarów rur podczas procesu chłodzenia.
Konserwacja linii wytłaczania
Regularna konserwacja pustej linii wytłaczania rur uzwojenia ścian jest niezbędna do zapobiegania przestojom i zapewnieniu stałej jakości produkcji. Zaniedbanie konserwacji może prowadzić do awarii sprzętu, zmniejszenia wydajności i zwiększenia kosztów produkcji.
Rozwiązanie
Opracowanie kompleksowego harmonogramu konserwacji, który obejmuje rutynowe kontrole, czyszczenie, smarowanie i wymianę komponentów, jest niezbędne do sprawnego utrzymania linii wytłaczania. Inwestowanie w predykcyjne technologie konserwacji, takie jak analiza wibracji i obrazowanie termiczne, może pomóc w zidentyfikowaniu potencjalnych problemów, zanim eskalują one poważne problemy, minimalizując przestoje i straty produkcyjne.

Co należy wziąć pod uwagę, gdy wybierz pustą linię wytłaczania rur w uzwojeniu ściennym
Jakość jest głównym problemem na rynku. Wyłączając czynniki surowców, działanie maszyny może wpływać na jakość i trwałość rury od początku do końca. Mieszanie w lejku musi być wydajne i dokładne, a rozkład materiału musi być jednolity. Ponieważ PVC jest bardzo wrażliwy na temperaturę, temperatura i ciśnienie wytłaczarki oraz kontrola momentu obrotowego śruby musi być precyzyjna dla rur, aby zrównoważyć plastyczność, właściwości mechaniczne i jakość produktu. Następnie prędkość i uchwyt ciągnięcia - Jednostki muszą być dokładne i stabilne, aby uniknąć deformacji.
Pojemność produkcyjna i wydajność są kluczem do sukcesu firmy zorientowanej na produkcję -. Tak więc istnieje kilka czynników do rozważenia w pustej linii wytłaczania rur w krętej ścianie. Najbardziej oczywistym jest prędkość operacyjna maszyny, jako szybsza produkcja, tym wyższa wydajność. Drugim współczynnikiem jest długość i liczba śruby wytłaczającej. Projektowanie podwójnej śruby może znacznie zwiększyć pojemność przetwarzania, ponieważ może pomieścić i przetwarzać więcej mieszanin w określonym okresie. Jednocześnie dłuższa śruba może przeciwdziałać niekorzystnym skutkom krótszego czasu przebywania materiału w wytłaczarce i zapewnia bardziej jednorodne stopienie. Zaawansowane systemy sterowania, czujniki monitorowania i skomputeryzowane interfejsy mają również znaczenie, gdy optymalizują koordynację między różnymi częściami linii produkcyjnej i wydajnością pracy operatorów.
Dzięki integracji inteligentnej technologii, dokładnych czujnikach i automatyzacji cała sekcja produkcyjna może być monitorowana, zarządzana i dostosowywana w czasie -, zmniejszając ogólne zużycie odpadów i energii.
Ponieważ linie wytłaczania rur z uzwojeniem na ścianie są zwykle wysoce techniczne i mocno używane, niezawodne i profesjonalne po - wsparcie sprzedaży może zapewnić dużą wartość dodaną. Gdy wystąpią błędy maszyny, Swift po - wsparcie sprzedaży może sprowadzić czas wymagany do naprawy, a tym samym minimalizować utratę przestojów dla klientów. Podczas codziennych operacji responsywny i profesjonalny zespół sprzedaży - może następnie pomóc klientom w poradach technicznych na temat poprawy wydajności i żywotności maszyn, wzmacniając długi termin ROI na pustej linii wytłaczania rur.
Nasza fabryka
Nasza fabryka jest strategicznie położona, zaledwie 30 minut od lotniska i portu.


Ostateczny przewodnik FAQ po pustej linii wytłaczania rur w krętej ścianie
P: Jakie są cechy pustej linii produkcyjnej rur w krętej?
P: Jak skuteczne działanie pustej linii wytłaczania rur z uzwojeniem ściany?
P: Jaka jest mechaniczna zasada pustej linii wytłaczania rur w krętej ścianie?
P: Jak działa wytłaczarka rur?
P: Co robi umiera wytłaczarka?
P: Jaka jest różnica między wytłaczarką a maszyną do formowania wtrysku?
P: Jak często powinienem wyczyścić wytłaczarkę rur?
P: Jaki jest proces wytłaczania?
P: Jakie są zastosowania maszyn do wytłaczania tworzyw sztucznych w różnych branżach?
P: Jakie są główne części maszyny do wytłaczania?
Jako jeden z najbardziej profesjonalnych producentów i dostawców linii wytłaczania rur na ścianach w Chinach, przedstawia się wysokiej jakości produkty i dobra obsługa. Zapewniamy, że kupią dostosowaną linię wytłaczania rur z głośną ścienną po konkurencyjnej cenie z naszej fabryki.
PE Plażetowa maszyna do produkcji rur, Linia produkcyjna HDPE Hollow Ochrania, PE Spiral Rure Wystawca wytłaczania Maszyny